
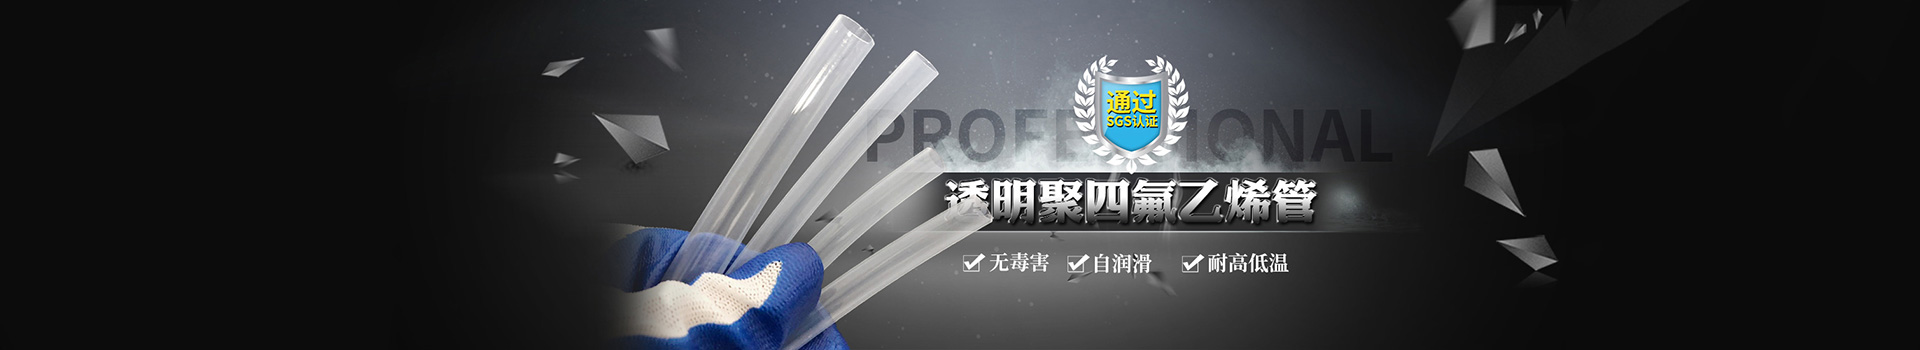

同样是"透明管",一根能清楚看到液面刻度和液体颜色,另一根却雾蒙蒙只能勉强分辨液位——差别往往不在价格标签上,而在透光率和内壁光洁度两项指标里。这两项指标不像尺寸那样可以直接用卡尺量,因此常被忽略,却直接决定透明管能不能履行它的核心功能。
一、透光率由什么决定
FEP 管的透明度主要受三个方面影响。
1. 原料的结晶度
FEP 是结晶性聚合物。结晶区域与无定形区域对光的散射程度不同,结晶度偏高、球晶尺寸偏大时,光线在通过管壁时被散射的比例上升,管体看起来就偏乳白而非清透。这一环节在原料端就已决定,加工阶段难以逆转。
2. 挤出与冷却工艺
挤出温度曲线与冷却速率会显著改变结晶状态。冷却过快容易造成内应力与微细裂纹,冷却不均则会让管壁出现局部雾化带。稳定透明的成品,靠的是工艺参数可重复,而不是单批次偶然做出好品相。
3. 壁厚与同心度
管壁越厚,光线穿过的路径越长,散射累积越明显,视觉上的透亮感会下降。壁厚不均(偏心)则会让管体一侧厚一侧薄,薄侧透亮、厚侧发白,观感上像"有裂纹"。因此厚壁管的"高透明"本身就存在物理上限,选型时需要理解这一点。
二、内壁光洁度为什么同样重要
内壁粗糙度的作用体现在三个方面:
- 残留与清洗:内壁越光滑,介质越不容易附着。对于需要频繁换液、清洗的管路,粗糙内壁会形成清洗死角,前一工序的残留可能带入下一工序。
- 结晶与结垢:微小凹坑容易成为晶体析出或结垢的起点,一旦形成,后续会加速累积,最终影响液位判读。
- 气泡滞留:内壁不平整时气泡更容易挂附在管壁上,形成"假液面"或干扰读数。
FEP 本身摩擦系数低、表面能低,这是它的天然优势。但挤出工艺若控制不当,可能出现内壁细微条纹或竹节感,这种缺陷用肉眼从管外看往往不明显,需要迎着光线观察管内壁反光是否连续均匀。

三、现场判断的四个动作
不需要检测设备,到货后可以做这几个动作做初筛:
- 迎光看:把管子举到光源前,观察管壁是否整体均匀透亮,有无条纹、斑点、雾化带。
- 看切口:端面应是均匀的环状截面,圆环内外圈界限清楚;若出现偏心或椭圆,同心度存在问题。
- 看内壁:从管口斜向内看,内壁反光应连续,不应有密集的细环纹。
- 看一致性:同批多根管并排放置比较,颜色与透度应基本一致。
四、不同场景对透明度的要求并不相同
不是所有应用都需要"高透明"。判断标准应与实际用途挂钩:
液位观察与液位计:要求透明清晰,能准确判读液面位置与液体颜色变化,透光率是硬指标。
气泡与流量观察:需要看清管内气泡形态和流动状态,对透光率和内壁光洁度都有要求。
清洗效果确认:关注是否能看清残留物和冲洗是否到位,内壁光洁度的重要性高于极限透光率。
仅作柔性连接:透明只起辅助作用,此时可优先考虑柔韧性、耐温与成本,不必为极限透光率额外付费。
五、小结
透明铁氟龙管的"透明"是一项需要被工程化管理的性能,而不是外观标签。透光率取决于原料与工艺,内壁光洁度取决于挤出控制,两者共同决定了这根管子能不能把"看得见"这件事做好。选型时把用途说清楚,验收时按迎光观察的四个动作过一遍,就能避开大部分"买回来才发现看不清"的情况。


